专业机械加工生产厂家
提供一站式数控加工定制服务
服务咨询热线:
13971613131


提供一站式数控加工定制服务
服务咨询热线:
13971613131
Contact Us
电话:027-88660876
咨询QQ:402140267
联系邮箱:402140267@qq.com
地址:武汉市蔡甸区蔡甸街汉阳大街2631号
发布时间:2025-07-14 19:04:56文章来源:http://www.whhd888.com/关注量:504
精密模具加工是一项对精度、稳定性和细节把控要求极高的系统性工作,每一个环节的操作都可能影响最终模具的性能与寿命,因此需在加工全流程中严守多项注意事项。
加工前的准备工作是保障精度的基础。首先要对设计图纸进行反复校验,确认尺寸公差、形位公差等关键参数是否清晰合理,避免因图纸误差导致后续加工偏差。同时,需根据模具材料的特性(如硬度、韧性、导热性)选择适配的加工设备与刀具 —— 例如加工高硬度合金模具时,应选用硬质合金或 CBN 刀具,搭配高刚性的数控机床,防止刀具磨损过快或机床振动影响加工精度。此外,毛坯材料的预处理也不容忽视,需通过退火、时效等工艺消除内应力,避免加工过程中因材料变形导致尺寸失控,尤其是对于大型精密模具,预处理环节直接关系到最终的稳定性。
加工过程中的参数控制与操作规范是核心。切削参数的设定需兼顾效率与精度,进给速度、主轴转速、切削深度需根据材料硬度和刀具性能动态调整 —— 例如加工精密型腔时,采用低速高进给的方式可减少刀具磨损,而高速切削则适用于表面粗糙度要求高的平面加工。同时,需时刻关注加工中的温度变化,持续切削产生的热量可能导致工件热变形,因此需通过冷却系统精准控温,必要时采用油雾冷却或液氮冷却等方式,确保工件在恒温状态下加工。对于多工序加工的模具,工序间的基准统一至关重要,需通过精密夹具或定位销保证每次装夹的一致性,避免因基准偏移累积误差,尤其在电火花加工、线切割等特种加工环节,电极与工件的定位精度需控制在微米级。
后期处理与质量检测同样不可或缺。加工完成后,需对模具表面进行精细处理,去除毛刺、飞边,必要时通过抛光、镀层等工艺提升表面光洁度与耐磨性,防止使用过程中因表面缺陷导致产品成型不良。质量检测需贯穿加工全流程,除了利用三坐标测量仪、投影仪等精密设备进行尺寸检测外,还需通过试模验证模具的实际性能 —— 观察成型产品的尺寸精度、表面质量是否达标,开合模是否顺畅,冷却系统是否均匀高效,确保模具在实际生产环境中能稳定运行。此外,加工环境的洁净度与稳定性也需严格控制,车间的温度、湿度、粉尘浓度需维持在恒定范围,避免环境因素对测量精度或工件表面造成影响。
总之,精密模具加工的注意事项渗透于从设计到检测的每一个细节,需以 “零误差” 为目标,通过科学的工艺规划、严谨的操作规范和精准的质量管控,才能确保模具满足高精度、高寿命的使用要求。
武汉新诺原机电有限公司是一家从事武汉五金模具加工, 武汉线切割加工,武汉CNC数控机床加工,武汉五金零件加工,武汉精密模具加工,武汉机械零件加工,武汉车床加工的厂家,自营工厂价格优惠!
专业五金模具加工厂家
Soret service process
在这里您可以找到前沿信息资讯
武汉四轴CNC加工是机箱壳体、多面体配件、圆周分布孔位加工的主流工艺,依托 XYZ 三轴外加旋转A轴,一次装夹完成多面加工,大幅减少多次翻面带来的累积误差。但武汉四轴加工精度并非只由机床本身决定,转台分度误差、工装装夹、材料形变、刀具状态、编程工艺、环境热变形等都会共同影响成品尺寸、位置度与同轴度。很多机箱项目只关注机床品牌,忽略转台精度、工装刚性和材料内应力问题,导致批量件角度偏差、孔位错位、装配间隙不稳定。想要稳定控制 武汉四轴加工精度,需要从硬件、工装、材料、工艺、检测五大维度综合管控。首先,机床本体与第四轴转台的硬件精度,是基础前提。除 X/Y/Z 三轴的丝杠、导轨、反向间隙,**第四轴转台分度精度、重复定位精度、轴向窜动、径向跳动**是四轴区别于普通三轴最关键指标。老旧转台蜗轮蜗杆磨损,会直接造成角度偏差,多面孔位位置度超差;机床床身刚性不足,切削时产生振动,会带来表面波纹与尺寸波动。机床日常维护、间隙补偿,直接决定批量稳定性。其次,工装夹具与装夹方案,直接决定定位误差。工装刚性不足、定位基准选择不合理、夹紧力过大,薄壁机箱壳体容易受压变形;夹紧力不足,切削受力时工件微量移位...
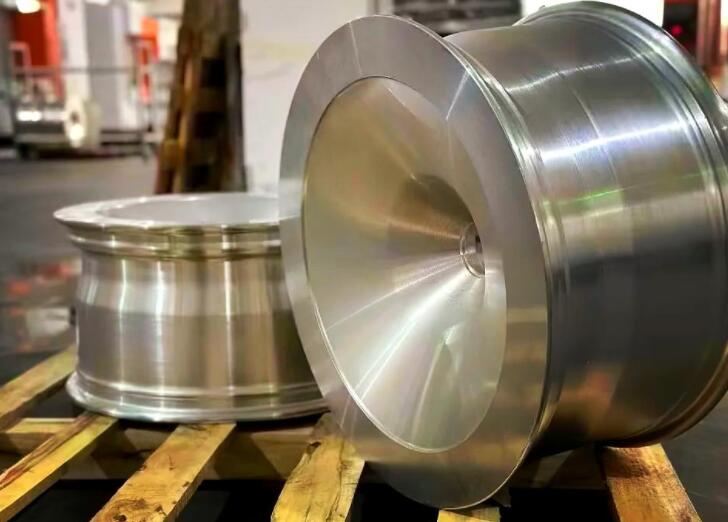
武汉五轴加工多用于精密壳体、工装模具、异形结构件生产,原材料成本高、刀具单价昂贵,一旦出现撞机、过切、尺寸超差、刀具非正常磨损,会产生高额损耗。武汉五轴加工结合精密钣金、机械结构件加工现场实操,从编程、工装、工艺、刀具、现场管理五大维度,梳理可落地的降损耗方案。一、优化 CAM 编程与仿真校验,从源头规避过切、撞机损耗编程是五轴加工损耗控制第一道关口,很多报废工件源于程序隐患。加工前必须完整开展机床实体仿真,全面检查主轴、刀柄、工件、工装之间的干涉,杜绝五轴联动姿态变化引发的撞刀。合理规划刀轴矢量变化,避免刀具急剧摆动产生冲击载荷;区分粗加工、半精加工、精加工余量,粗加工预留均匀余量,防止精加工余量忽大忽小导致崩刀。针对异形曲面采用分层切削策略,减少单次切削负荷;同时优化进退刀路径,优先采用斜向进刀、螺旋进刀,禁止垂直猛扎进材料,降低刀具崩损风险。程序正式上机前执行单段试运行,核对旋转轴行程极限,避免超行程触发故障造成工件报废。二、标准化工装装夹方案,减少装夹变形与二次返工损耗五轴工件装夹不合理极易产生振动、形变,最终引发尺寸超差报废。优先选用高精度零点定位工装,实现快速定位、重复定位...
在现代精密机械制造领域中,三轴加工设备受限于固定的运动轴系结构,难以适配高端装备、精密模具、航空航天等领域的复杂异形零件加工需求,而武汉五轴加工技术依托X、Y、Z三轴直线运动搭配两个旋转轴的联动运作方式,突破了传统加工的空间角度与运动局限,成为高精度、复杂化、高效率加工的核心工艺手段。相较于传统三轴加工工艺,武汉五轴加工在加工精度、生产效率、工艺适配性、成本控制等多个维度具备显著差异化优势,能够全方位解决复杂零部件加工中的各类技术痛点, 武汉五轴加工具体优势如下。一、单次装夹成型,大幅提升加工定位精度传统三轴加工设备仅能实现固定角度的切削作业,针对多面、多角度结构的工件,必须通过多次拆卸、重新装夹、找正定位才能完成全部工序,而反复装夹过程中极易产生定位偏差、基准偏移等问题,直接影响工件的位置精度与同轴度。五轴加工依托主轴或工作台的回转、摆动功能,可实现工件一次装夹即可完成五面乃至全部复杂结构的铣削、钻孔、镗孔等全套加工工序,彻底规避了多次装夹带来的累积误差,同时大幅减少找正、装夹、换工装的辅助工时,有效提升工件整体加工精度与批次一致性,适配各类高精度零部件的批量生产需求。二、优化切削姿...
四轴加工和五轴加工的核心区别在于可实现的加工自由度与复杂程度。四轴在基础上增加了一个旋转维度,而五轴则再增加一个旋转维度,实现了近乎完整的空间加工能力。武汉四轴加工用清晰、专业、好理解的方式给你总结:四轴加工是在常规三轴(X、Y、Z)的基础上,增加了一个旋转轴(A 轴或 B 轴),可以让工件或刀具绕一根轴连续旋转,适合加工带有旋转曲面、螺旋槽、圆柱面特征的零件。它能一次装夹完成侧面与斜面加工,减少重复装夹误差,但无法同时调整多个角度,对极度复杂的异形曲面、倒扣面加工受限,效率和精度中等,成本相对较低,适合批量常规复杂件。五轴加工则在三轴之外,拥有两个独立旋转轴(A+C、B+C 等),刀具可从任意角度接近工件,实现真正的五轴联动加工。它能一次性完成复杂曲面、倒扣结构、叶轮、叶片、模具型腔等高精度异形件加工,无需多次翻面装夹,不仅精度更高,表面光洁度更好,还能大幅缩短工序与加工时间,但设备价格、编程难度、运维成本都远高于四轴,多用于高端精密制造。当你的零件主要是棱柱形(有多个平面),但需要在圆柱面上加工孔、槽或特征时,四轴是性价比极高的选择。它比三轴灵活,又比五轴便宜。当零件包含复杂的自由...