武汉新诺原机电有限公司是一家集武汉五金加工,武汉CNC加工,武汉线切割加工,武汉数控机床加工的厂家 收藏本站|网站地图|在线留言|联系我们
专业机械加工生产厂家

提供一站式数控加工定制服务

服务咨询热线:

13971613131

您现在的位置:网站首页新闻资讯公司动态

联系我们

Contact Us

咨询热线:13971613131

电话:027-88660876

咨询QQ:402140267

联系邮箱:402140267@qq.com

地址:武汉市蔡甸区蔡甸街汉阳大街2631号

在精密加工中采用武汉五轴加工的优势有哪些?

发布时间:2026-06-04 21:00:33文章来源:http://www.whhd888.com/关注量:443

在现代精密机械制造领域中,三轴加工设备受限于固定的运动轴系结构,难以适配高端装备、精密模具、航空航天等领域的复杂异形零件加工需求,而武汉五轴加工技术依托X、Y、Z三轴直线运动搭配两个旋转轴的联动运作方式,突破了传统加工的空间角度与运动局限,成为高精度、复杂化、高效率加工的核心工艺手段。相较于传统三轴加工工艺,武汉五轴加工在加工精度、生产效率、工艺适配性、成本控制等多个维度具备显著差异化优势,能够全方位解决复杂零部件加工中的各类技术痛点, 武汉五轴加工具体优势如下。
一、单次装夹成型,大幅提升加工定位精度
传统三轴加工设备仅能实现固定角度的切削作业,针对多面、多角度结构的工件,必须通过多次拆卸、重新装夹、找正定位才能完成全部工序,而反复装夹过程中极易产生定位偏差、基准偏移等问题,直接影响工件的位置精度与同轴度。五轴加工依托主轴或工作台的回转、摆动功能,可实现工件一次装夹即可完成五面乃至全部复杂结构的铣削、钻孔、镗孔等全套加工工序,彻底规避了多次装夹带来的累积误差,同时大幅减少找正、装夹、换工装的辅助工时,有效提升工件整体加工精度与批次一致性,适配各类高精度零部件的批量生产需求。
二、优化切削姿态,提质增效且延长刀具寿命
三轴加工在处理曲面、斜面、深腔结构时,只能依靠球刀刀尖点位切削,存在刀尖线速度低、切削受力不均、加工震动大等问题,不仅容易导致工件表面粗糙度差、清角不到位,还会加速刀具磨损、出现崩刀、震刀等故障。五轴加工可根据工件结构实时调整刀具倾角与切削角度,始终保持刀具最优切削姿态,采用刀具侧刃或合适刃口参与切削,切削受力更加均匀、加工稳定性大幅提升。同时,该工艺无需使用加长非标刀具,可选用短刚性刀具完成深腔、倒扣结构加工,既杜绝了刀具震颤问题,提升工件表面加工光洁度,又能有效降低刀具损耗,整体刀具使用寿命可提升30%至80%,显著降低耗材成本与换刀停机时间。
三、适配复杂异形结构,拓宽精密加工边界
传统三轴加工仅能完成直立侧壁、常规平面、简单斜面等基础结构的加工,无法处理空间曲面、倒扣结构、异形型腔、多角度异形结构等复杂形态工件,加工局限性极强。五轴加工凭借多轴联动的空间运动优势,可轻松实现各类自由曲面、复杂型腔、叶片曲面、异形斜壁等特殊结构的一体化铣削加工,广泛适配航空航天叶轮、整体叶盘、医疗器械植入件、高端汽车模具、精密异形工装等高端零部件的加工生产,打破了传统加工工艺对工件结构形态的限制,极大拓宽了精密机械加工的应用场景与工艺边界。
四、精简工艺流程,降低综合生产成本
在传统加工模式中,诸多复杂模具、异形零件经过三轴开粗后,仍需依托电火花、线切割、人工清角等后续辅助工序完成精细化加工,工艺流程繁琐、生产周期冗长,且需要多台设备、多名操作人员协同作业,人力与设备投入成本较高。五轴加工可一次性完成粗加工、精加工、清角、修边等全流程工序,省去电火花、线切割等后续辅助工艺,原本需要多台三轴设备分工完成的加工任务,单台五轴设备即可独立完工。这一优势不仅大幅精简生产流程、缩短产品交付周期,还能有效减少设备投入、厂房占地、人工成本,复杂工件批量生产的综合加工效率较三轴工艺提升40%以上,降本增效效果显著。
五、精准实现空间斜孔加工,适配多角度孔位需求
各类阀体、箱体、精密模具等工件普遍存在空间斜孔、交叉油孔、多角度定位孔等特殊孔位结构,采用三轴设备加工时,需要定制专属钻模工装、反复调整工件角度,不仅工装制作成本高、调试流程繁琐,还容易出现孔位偏移、垂直度不达标、孔径误差超标等质量问题。五轴加工可通过摆角联动功能,直接精准定位任意空间角度的孔位,无需定制专用工装即可完成各类斜向钻孔、铰孔、镗孔作业,孔位定位精度、孔壁垂直度与加工稳定性大幅提升,既节约了工装定制成本与调试工时,又彻底解决了复杂空间孔位的加工精度难题。
六、适配难切削材质,提升特殊材料加工稳定性
钛合金、高温合金、硬质铝合金、石墨等高端难切削材料,普遍存在硬度高、切削阻力大、散热性差、易烧伤崩边等加工难点,传统三轴加工极易出现工件损伤、刀具快速磨损、加工精度失控等问题。五轴加工可通过实时优化切削角度,实现分层顺铣、匀速切削,有效优化切削受力状态,改善加工过程中的散热条件,减少切削热堆积,从根源上降低工件烧伤、崩边、变形等加工缺陷,大幅提升难切削材质工件的加工合格率与成品质量,适配高端装备特种材料零部件的精密加工需求。
七、工艺适配性辩证分析,兼顾性价比选型
从生产适配性角度来看,五轴加工技术优势虽全面,但并非适用于所有加工场景。相较于三轴设备,五轴加工设备采购成本、编程技术门槛、操作人员技术要求、日常维护成本均更高,对于结构简单的平板类、规则类普通工件,采用三轴加工即可满足需求,性价比更高。因此在实际生产中,需结合工件结构复杂度、精度要求、批量规模合理选型,充分发挥五轴加工在复杂高精工件加工中的核心优势,实现工艺与成本的最优匹配。
武汉新诺原机电有限公司是一家从事武汉五金模具加工, 武汉四轴加工, 武汉五轴加工,武汉CNC数控机床加工,武汉五金零件加工,武汉精密模具加工,武汉机械零件加工,武汉车床加工的厂家,自营工厂价格优惠!

感谢以下客户选择捷隆昌科

专业五金模具加工厂家

捷隆昌科工贸服务流程

Soret service process

新闻资讯

在这里您可以找到前沿信息资讯

    武汉四抽加工中常会遇到哪些难点

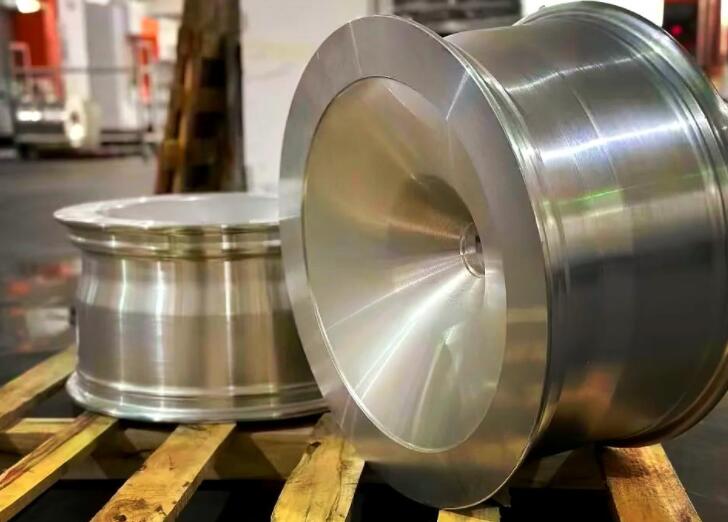
    四轴加工依托旋转轴实现一次装夹完成多面特征加工,武汉四抽加工相比三轴加工,在装夹定位、程序控制、刚性稳定性上要求更高,也是精密壳体、异形件加工中容易出现报废的工序。很多机箱、不锈钢外壳零件,都需要四轴联动或分度加工,武汉四抽加工一旦工艺、工装、参数把控不到位,很容易出现尺寸超差、表面不良等问题。装夹找正与基准传递是四轴加工首要难点。工件装夹偏心、转台分度误差、工装刚性不足,都会放大远端特征偏差;长件、悬伸量大的零件容易产生颤振让刀,出现震纹。同时,已经精加工的面容易被夹具压伤,工装设计需要提前避让成型面,兼顾定位可靠与防压伤,对工装设计和师傅找正经验要求很高。编程与刀路控制难度明显高于三轴。四轴涉及旋转进给、联动刀轨、后处理匹配,进给速度换算不当,会出现加工忽快忽慢;空间型面、斜孔、交错角度特征容易发生过切、撞刀、欠切;深腔、封闭结构还存在排屑不畅、冷却液滞留,切屑二次刮伤工件表面的情况,必须搭配仿真校验、定向冲屑方案。工件热变形、材料特性与精度一致性管控同样棘手。尤其是不锈钢这类导热差、易加工硬化的材料,切削热量集中在刀尖,工件受热膨胀,尺寸容易漂移;薄壁外壳、机箱类零件夹持应力释放...
    武汉四抽加工中常会遇到哪些难点
  • 武汉四抽加工的处理工艺有哪些?09-15

    武汉四轴CNC加工是机箱壳体、多面体配件、圆周分布孔位加工的主流工艺,依托 XYZ 三轴外加旋转A轴,一次装夹完成多面加工,大幅减少多次翻面带来的累积误差。但武汉四轴加工精度并非只由机床本身决定,转台分度误差、工装装夹、材料形变、刀具状态、编程工艺、环境热变形等都会共同影响成品尺寸、位置度与同轴度。很多机箱项目只关注机床品牌,忽略转台精度、工装刚性和材料内应力问题,导致批量件角度偏差、孔位错位、装配间隙不稳定。想要稳定控制 武汉四轴加工精度,需要从硬件、工装、材料、工艺、检测五大维度综合管控。首先,机床本体与第四轴转台的硬件精度,是基础前提。除 X/Y/Z 三轴的丝杠、导轨、反向间隙,**第四轴转台分度精度、重复定位精度、轴向窜动、径向跳动**是四轴区别于普通三轴最关键指标。老旧转台蜗轮蜗杆磨损,会直接造成角度偏差,多面孔位位置度超差;机床床身刚性不足,切削时产生振动,会带来表面波纹与尺寸波动。机床日常维护、间隙补偿,直接决定批量稳定性。其次,工装夹具与装夹方案,直接决定定位误差。工装刚性不足、定位基准选择不合理、夹紧力过大,薄壁机箱壳体容易受压变形;夹紧力不足,切削受力时工件微量移位...

  • 有哪些方便可以降低武汉五轴加工过程中的损耗?08-18

    武汉五轴加工多用于精密壳体、工装模具、异形结构件生产,原材料成本高、刀具单价昂贵,一旦出现撞机、过切、尺寸超差、刀具非正常磨损,会产生高额损耗。武汉五轴加工结合精密钣金、机械结构件加工现场实操,从编程、工装、工艺、刀具、现场管理五大维度,梳理可落地的降损耗方案。一、优化 CAM 编程与仿真校验,从源头规避过切、撞机损耗编程是五轴加工损耗控制第一道关口,很多报废工件源于程序隐患。加工前必须完整开展机床实体仿真,全面检查主轴、刀柄、工件、工装之间的干涉,杜绝五轴联动姿态变化引发的撞刀。合理规划刀轴矢量变化,避免刀具急剧摆动产生冲击载荷;区分粗加工、半精加工、精加工余量,粗加工预留均匀余量,防止精加工余量忽大忽小导致崩刀。针对异形曲面采用分层切削策略,减少单次切削负荷;同时优化进退刀路径,优先采用斜向进刀、螺旋进刀,禁止垂直猛扎进材料,降低刀具崩损风险。程序正式上机前执行单段试运行,核对旋转轴行程极限,避免超行程触发故障造成工件报废。二、标准化工装装夹方案,减少装夹变形与二次返工损耗五轴工件装夹不合理极易产生振动、形变,最终引发尺寸超差报废。优先选用高精度零点定位工装,实现快速定位、重复定位...

  • 在精密加工中采用武汉五轴加工的优势有哪些?06-04

    在现代精密机械制造领域中,三轴加工设备受限于固定的运动轴系结构,难以适配高端装备、精密模具、航空航天等领域的复杂异形零件加工需求,而武汉五轴加工技术依托X、Y、Z三轴直线运动搭配两个旋转轴的联动运作方式,突破了传统加工的空间角度与运动局限,成为高精度、复杂化、高效率加工的核心工艺手段。相较于传统三轴加工工艺,武汉五轴加工在加工精度、生产效率、工艺适配性、成本控制等多个维度具备显著差异化优势,能够全方位解决复杂零部件加工中的各类技术痛点, 武汉五轴加工具体优势如下。一、单次装夹成型,大幅提升加工定位精度传统三轴加工设备仅能实现固定角度的切削作业,针对多面、多角度结构的工件,必须通过多次拆卸、重新装夹、找正定位才能完成全部工序,而反复装夹过程中极易产生定位偏差、基准偏移等问题,直接影响工件的位置精度与同轴度。五轴加工依托主轴或工作台的回转、摆动功能,可实现工件一次装夹即可完成五面乃至全部复杂结构的铣削、钻孔、镗孔等全套加工工序,彻底规避了多次装夹带来的累积误差,同时大幅减少找正、装夹、换工装的辅助工时,有效提升工件整体加工精度与批次一致性,适配各类高精度零部件的批量生产需求。二、优化切削姿...
联系热线:13971613131 咨询 Q Q:402140267
联系邮箱:402140267@qq.com
地址:武汉市蔡甸区蔡甸街汉阳大街2631号
ICP备案号:鄂ICP备鄂ICP备15021505号-28
武汉新诺原机电有限公司是一家从事武汉五金模具加工,武汉四轴加工,武汉CNC数控机床加工,武汉五金零件加工,武汉精密模具加工,武汉机械零件加工,武汉车床加工的厂家,自营工厂价格优惠!

ICP备15021505号-28 版权所有